Czym jest strata? Cztery ogniwa, od których zaczyna się Fabryka bez strat
Strata, którą widać w pojemniku ze złomem, jest ostatnim ogniwem długiego łańcucha. Kto walczy tylko z nią, poprawia skutek i dziwi się, że przyczyna wraca.
Najgorszy stan — czyli co dokładnie?
W poprzednim wpisie pisałem o zdaniu mojego japońskiego Sensei: „Dziś jest najgorszy możliwy stan naszego procesu”. To zdanie ustawia postawę. Ale postawa potrzebuje przedmiotu. Jeśli dziś jest najgorszy stan, to trzeba umieć powiedzieć, co w nim jest złe — i gdzie tego szukać.
Odpowiedź FaWiLo jest prosta: szukamy straty. Trudniejsze jest to, co pod tym słowem rozumiemy.
Siedem muda — i ósme
Taiichi Ohno opisał siedem rodzajów marnotrawstwa, na których wyrosło myślenie Lean:
- nadprodukcja,
- czekanie,
- transport,
- zbędne przetwarzanie,
- zapasy,
- zbędny ruch,
- braki i poprawki.
Wszystkie siedem dotyczą procesu: materiału, maszyny, przepływu, ruchu.
Jeffrey Liker, opisując filozofię Toyoty w The Toyota Way (po polsku Droga Toyoty), dopisał do tej listy ósme marnotrawstwo: niewykorzystaną kreatywność pracowników — czas, pomysły, umiejętności i okazje do nauki, które tracimy, kiedy nie angażujemy ludzi i ich nie słuchamy. To dodatek autora, nie zmiana w oryginalnym systemie Toyoty — stąd w literaturze raz czytamy o siedmiu, a raz o ośmiu muda. Dla mnie ta ósma pozycja jest ważna z jednego powodu: jako pierwsza wychodzi poza halę.
Mój Sensei definiował muda jednym zdaniem: to wszystko, za co klient nie płaci. Nadprodukcję nazywał najgorszym z marnotrawstw, a zapasy — źródłem wszelkiego zła. Obie myśli podaję w parafrazie, nie jako cytat.
Te listy to wielkie osiągnięcie. Nauczyły całe pokolenia kierowników patrzeć na halę oczami klienta. Ale mają jedno ograniczenie: pokazują stratę w miejscu, w którym się rodzi. Nic nie mówią o tym, co dzieje się z nią potem.
Czego lista nie pokazuje
Sensei ostrzegał przed jeszcze jedną pułapką: większość firm wdrażających Lean skupia się na muda, bo usuwanie jej szybko obniża koszty. Tymczasem obok muda są jeszcze mura — nierówność — i muri — przeciążenie. Kto tnie muda i nie widzi dwóch pozostałych, buduje „ulepszony” proces, który za chwilę zacznie się sypać. Temu poświęcę osobny tekst.
Tu ważniejsze jest co innego. Widziałem, jak dobra zmiana się cofa. Nie zabrakło narzędzi ani wiedzy. Strata była dobrze nazwana, warsztat się udał — a po kilku miesiącach wszystko wróciło na swoje miejsce. Ani siedem, ani osiem muda nie tłumaczy, dlaczego tak się dzieje. Bo przyczyny nie leżą w procesie.
Sensei mówił, że strata ciągnie za sobą następną stratę. Z czasem zrozumiałem, że ten łańcuch nie kończy się na hali.
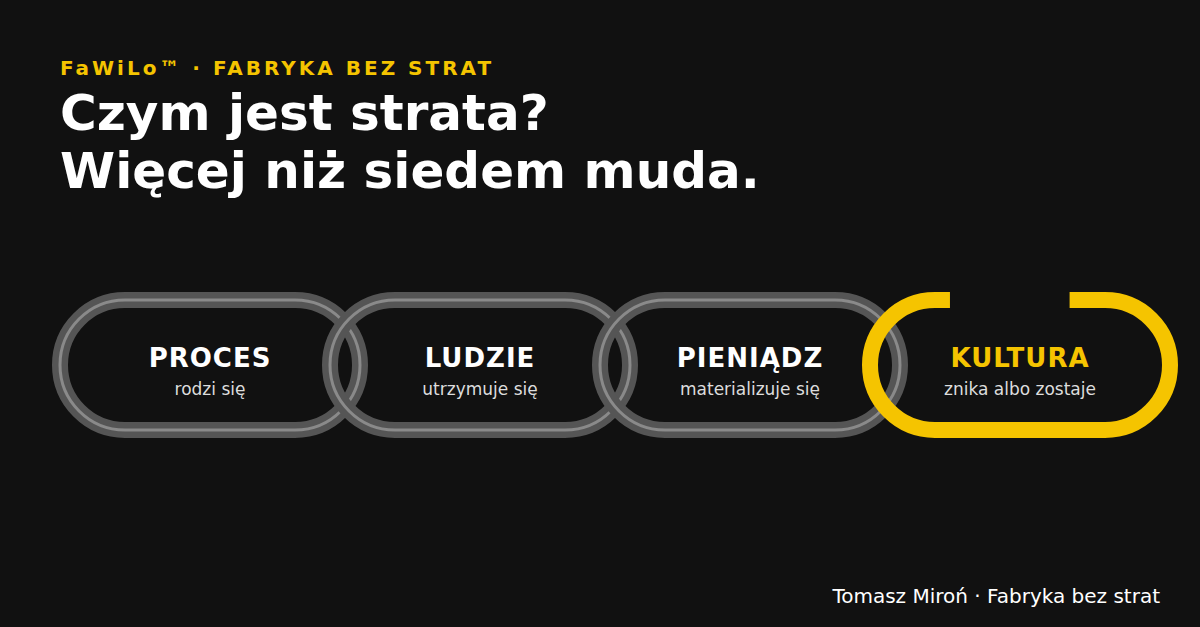
Łańcuch strat: Proces → Ludzie → Pieniądz → Kultura
| Ogniwo | Co się dzieje ze stratą | Jak wygląda | Pytanie kontrolne |
|---|---|---|---|
| Proces | rodzi się | sztuka, która mogła powstać szybciej, przy pracującej maszynie i za pierwszym razem — a nie powstała (7 klasycznych muda) | Ile dobrych sztuk dziennie tracicie na wolniejszym cyklu, postojach i poprawkach? |
| Ludzie | utrzymuje się | niewykorzystany potencjał (8. muda Likera) oraz własność rozmyta („wszyscy odpowiadają”) albo pożyczona (napęd przychodzi od szefa, projektu, konsultanta — i odchodzi razem z nim) | Kto imiennie odpowiada za koszt jednej sztuki na tej linii? |
| Pieniądz | materializuje się | strata niewidoczna (koszt, którego nikt nie policzył) i papierowa (oszczędność policzona, ale niewidoczna w gotówce) | Ile z oszczędności z ostatniego warsztatu widać dziś w koszcie jednej sztuki? |
| Kultura | znika albo zostaje | regres (wynik wraca do punktu wyjścia) albo zastój (wynik się trzyma, ale nikt go już nie poprawia) | Kto u Was pyta o efekt sprzed pół roku — i jak często? |
Każde ogniwo widać w innym momencie. W procesie stratę widać gołym okiem. W ludziach — dopiero wtedy, gdy zapytamy, czyja ona jest. Liker nazwał niewykorzystany potencjał ludzi marnotrawstwem; ja dodaję, że stratę bez właściciela ten potencjał nawet nie próbuje usunąć. W pieniądzu stratę widać dopiero wtedy, gdy ktoś ją przeliczy. Procent łatwo zbagatelizować; złotówka na sztuce razy 200 000 sztuk to 200 tysięcy złotych. W kulturze stratę widać najpóźniej: po pół roku, kiedy wskaźnik wraca tam, skąd wyszedł.
Jedna strata, cztery ogniwa — przykład
Przykład poglądowy — nie opis konkretnego zakładu. Weźmy stratę bardzo zwyczajną: przezbrojenie, które trwa za długo.
Proces. Maszyna stoi, ludzie czekają. Żeby przezbrajać rzadziej, planista układa większe partie — więc rośnie nadprodukcja i zapas. Jedna strata już urodziła dwie następne. Dokładnie o tym mówił Sensei.
Ludzie. Przezbrojenie należy do wszystkich i do nikogo. Operator czeka na ustawiacza, ustawiacz na narzędzia, planista broni się większymi partiami. Każdy robi swoją część dobrze — i każdy wie, co by poprawił, tylko nikt go o to nie pyta. Strata zostaje.
Pieniądz. W raporcie widać OEE niższe o kilka punktów procentowych. Nikt nie przeliczył tego na koszt jednej sztuki, więc temat przegrywa z każdym innym, który ma złotówki w tytule.
Kultura. Po warsztacie czas przezbrojenia spada o połowę. Pół roku później — bez właściciela i bez cotygodniowego pytania — wraca do punktu wyjścia. I wszyscy mówią, że „u nas SMED nie działa”.
SMED działa. Nie zadziałał łańcuch.
Ponad łańcuchem: strata ambicji
Jest jeszcze jedna strata, której nie ma w tabeli. Nie mieści się w żadnym ogniwie, bo działa na wszystkie naraz: strata ambicji — cel, którego nikt nie postawił, bo system karze za odważne cele. To coś innego niż niewykorzystany potencjał: potencjał jest, tylko nikt nie odważy się go zmierzyć wysoką poprzeczką. Nie ma jej w żadnym raporcie i dlatego jest najdroższa. Poświęcę jej następny wpis.
Od łańcucha do systemu: jak to przekładam na CROS™
Każde ogniwo łańcucha ma w CROS™ swój element. To nie przypadek — system powstał z pytania, dlaczego dobre zmiany się cofają.
- Proces → trzy dźwignie operacyjne. Produktywność, stabilność i wykorzystanie maszyn — trzy sposoby, w jakie fabryka gubi dobre sztuki: za wolno, za mało, za dużo poprawek. Siedem klasycznych muda mieści się w tych trzech dźwigniach.
- Ludzie → Ownership Matrix. Każdy wskaźnik ma jednego, imiennego właściciela. Nie dział, nie zespół — człowieka. Tu trafia ósme muda: właściciel, który ma swoją liczbę i swój tydzień, przestaje być „rękami do pracy”, a zaczyna szukać rozwiązań.
- Pieniądz → PLN na sztukę. Każda dźwignia jest przeliczona na koszt jednej sztuki. Wtedy zarząd, kierownik i operator mówią o tej samej stracie tym samym językiem — a oszczędność liczy się dopiero wtedy, gdy widać ją w koszcie sztuki, nie w prezentacji.
- Kultura → Weekly Performance Review. Co tydzień, przez 18 miesięcy, ta sama godzina i ta sama agenda. Właściciel pokazuje, gdzie jest, co go blokuje i co zmienia w tym tygodniu. To pytanie, którego zarząd nie może przestać zadawać.
Żaden z tych elementów osobno nie jest nowy. Nowe jest to, że domykają łańcuch — i że strata, przerwana w jednym ogniwie, nie ma dokąd wrócić.
Pytanie na ten tydzień
W którym ogniwie Wasza fabryka traci dziś najwięcej — i czy ktoś u Was policzył to w złotówkach na sztuce?
Jeśli chcecie sprawdzić, gdzie w Waszym łańcuchu strata jest największa — w PLN na sztukę — o tym jest Executive Cost Briefing CROS™.
Ten temat w innych kanałach
- Artykuł na LinkedIn — link do uzupełnienia
Literatura
- Taiichi Ohno — Toyota Production System: Beyond Large-Scale Production (Productivity Press, 1988)
- Jeffrey K. Liker — The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer (McGraw-Hill, 2004); wyd. pol. Droga Toyoty. 14 zasad zarządzania wiodącej firmy produkcyjnej świata (MT Biznes)