Trzy dźwignie, nie osiem: skąd się wzięły
Osiem filarów w prezentacji, kilkadziesiąt wskaźników w raporcie i każdy dział z własną prawdą. Trzy dźwignie CROS™ nie są uproszczeniem tego świata. Są jego odwróceniem — i nie wymyśliłem ich, tylko odziedziczyłem.
Kilkadziesiąt wskaźników i żadnej odpowiedzi
Zanim zeszliśmy do trzech liczb, w raporcie mieliśmy ich kilkadziesiąt.
Spotkanie wynikowe wyglądało tak, jak wygląda w wielu fabrykach: przegląd slajdów, a każdy dział bronił swoich liczb. Każda z tych liczb była prawdziwa. Każda miała swojego autora i swoje uzasadnienie.
A kiedy padało proste pytanie — czy to był dobry tydzień? — nikt nie umiał odpowiedzieć wprost. Zależało, kogo się zapytało.
Osiem filarów — i nie chodzi o osiem muda
Kiedy piszę „nie osiem”, nie mam na myśli ośmiu rodzajów marnotrawstwa, o których było we wpisie o stracie. Mam na myśli osiem filarów TPM — w wersji, w jakiej zwykle pokazuje się je w prezentacjach i programach: od utrzymania autonomicznego i planowego, przez jakość i szkolenia, po bezpieczeństwo i biuro.
Filary same w sobie nie są złe. To obszary pracy. Problem zaczyna się wtedy, gdy każdy filar dostaje własny wskaźnik, własnego koordynatora i własny slajd. Spotykałem to wielokrotnie — i za każdym razem rozmywało to odpowiedzialność. Osiem filarów to osiem miejsc, w których można mieć rację, podczas gdy fabryka jako całość nie ma lepszego tygodnia.
Skąd przyszły trzy liczby
Trzy liczby wprowadził mój japoński Sensei: czas dostawy, jakość, produktywność — D, Q, C. O tym, że je odziedziczyłem, pisałem we wpisie o nazwie tego bloga. Tu chcę opisać, jak wyglądało przejście — bo nie było bezbolesne.
Najtrudniejsze było to, że każdy dział chciał zachować „swój” wskaźnik. Nikt nie bronił kilkudziesięciu liczb naraz. Każdy bronił jednej — swojej.
Rozwiązanie nie polegało na wyrzuceniu reszty. Pozostałe wskaźniki zostały niżej, jako diagnostyczne. Służą do szukania przyczyny, kiedy jedna z trzech liczb się pogarsza. Nie ma ich na przeglądzie zarządu.
Co zmieniły trzy liczby
Rozmowa stała się krótsza — i przestała dotyczyć danych. Zaczęła dotyczyć przyczyn i działań.
Trzy liczby od razu ujawniły konflikty, które wcześniej ginęły w tabelach: poprawa jednej kosztem drugiej, na przykład wydajność kosztem jakości, była widoczna w tym samym tygodniu.
Ale zrobiły jeszcze coś, czego się nie spodziewałem. Wymusiły szukanie przyczyn w całym łańcuchu wartości. Kiedy czas dostawy albo jakość spadały, odpowiedź rzadko leżała tylko na linii. Leżała w rozwiązaniach konstrukcyjnych, w brakach materiałów, w nieprawidłowych partiach materiału, w nieterminowych dostawach części, w niezgodnych komponentach. Trzy liczby nie pozwalały zatrzymać się na granicy własnego działu.
I zeszły na halę. Lider zespołu zna trzy liczby swojej zmiany. Nie kilkadziesiąt — trzy.
Nakajima: jedno równanie, trzy straty
Seiichi Nakajima, twórca podejścia TPM, zbudował wskaźnik OEE jako iloczyn trzech czynników: dostępności, wydajności i jakości. W mojej parafrazie jego myśl jest taka: maszyna traci dobre sztuki na trzy sposoby — bo stoi, bo pracuje wolniej, niż mogłaby, albo bo robi braki. Te trzy straty trzeba widzieć razem, bo poprawa jednej kosztem drugiej nic nie daje.
W praktyce zrobiliśmy jedną ważną korektę. Nie liczyliśmy klasycznego OEE dla wszystkich maszyn. Kluczem stała się wydajność całej linii — bo zależnie od obszaru nie wszędzie maszyna była wąskim gardłem. Idealne OEE maszyny, która nie ogranicza linii, nie zmienia wyniku fabryki.
Od D/Q/C do trzech dźwigni CROS™
Kiedy zestawiam trzy liczby Sensei z trzema czynnikami Nakajimy, widzę ten sam układ. Z niego wzięły się trzy dźwignie operacyjne CROS™:
| Liczba Sensei | Czynnik OEE | Dźwignia CROS™ | Co mierzy |
|---|---|---|---|
| D — czas dostawy | dostępność | Utilization | ile czasu linia naprawdę produkuje dobre sztuki |
| Q — jakość | jakość | Stability | braki i sztuki dobre za pierwszym razem |
| C — produktywność | wydajność | Productivity | dobre sztuki na roboczogodzinę |
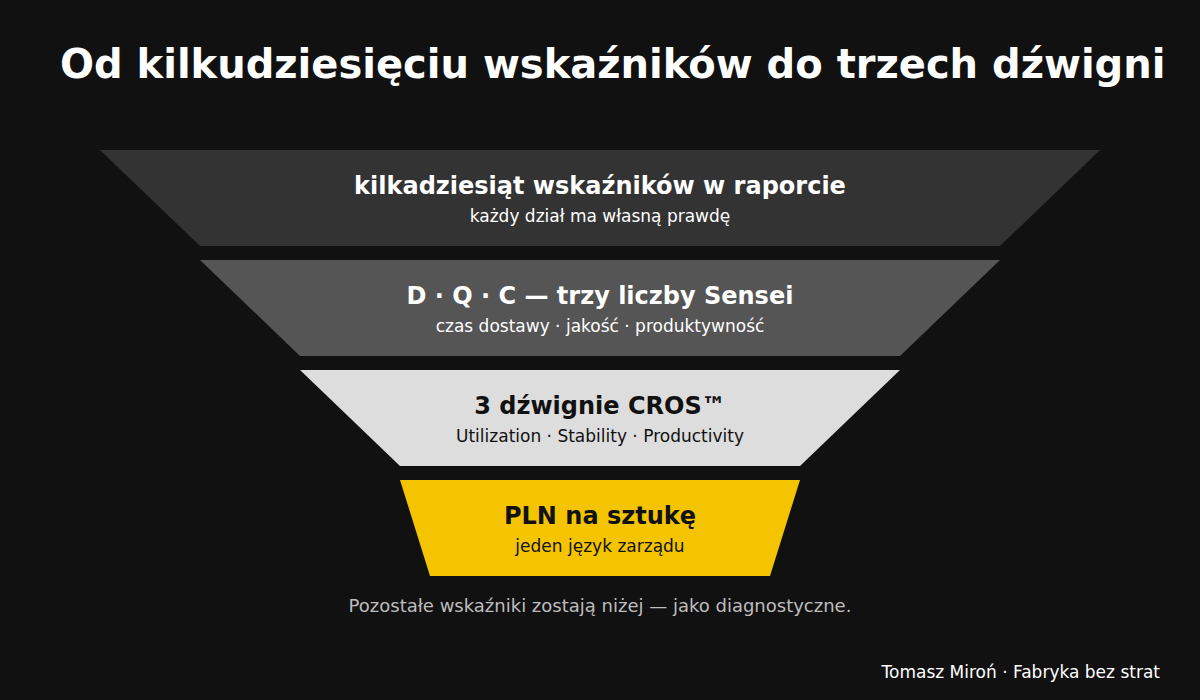
Te trzy dźwignie to nie trzy projekty. To trzy odczyty jednego procesu. Proces, który ma zdefiniowane warunki dobrej sztuki, płynie równo i przezbraja się szybko, jest jednocześnie stabilny, dostępny i wydajny.
Dla inżynierów każda dźwignia rozkłada się na swoje czynniki i wskaźniki diagnostyczne. Dla zarządu wszystkie trzy mówią jednym językiem: złotówką na sztuce.
Dlaczego nie cztery
Często słyszę pytanie, dlaczego w CROS™ odpowiedzialność nie jest czwartą dźwignią. Bo nie jest dźwignią. Trzy dźwignie mówią, co mierzyć. Ownership System mówi, kto za to odpowiada — i jest warunkiem, żeby efekt w ogóle przetrwał. Gdybym dopisał go jako czwartą liczbę, zrobiłbym dokładnie to, przed czym ostrzega ten wpis: kolejny filar z kolejnym slajdem.
Jak to przekładam na CROS™
- Trzy liczby na przeglądzie zarządu — zawsze trzy, nigdy osiem. Wszystko inne jest diagnostyką, po którą sięga się, gdy jedna z trzech się pogorszy.
- Wykorzystanie liczone tam, gdzie ogranicza wynik. Na linii i na wąskim gardle, nie na każdej maszynie.
- Każda dźwignia w złotówkach na sztuce. Wtedy konflikt „wydajność kontra jakość” jest widoczny w jednej walucie.
- Trzy liczby na każdym poziomie. Od Weekly Performance Review zarządu po lidera zespołu, który zna trzy liczby swojej zmiany.
Pytanie na ten tydzień
Trzy liczby, które rozumie każdy, są lepsze niż trzydzieści, które rozumie controlling.
Ile wskaźników jest na Waszym przeglądzie zarządu — i czy ktoś potrafi w minutę powiedzieć, czy to był dobry tydzień?
Literatura
- Seiichi Nakajima — Introduction to TPM: Total Productive Maintenance (Productivity Press, 1988)